इंजेक्शन मोल्डिंग में शीतलन को अक्सर एक सामान्य प्रक्रिया माना जाता है, लेकिन यह केवल ढाले गए हिस्से को ठोस बनाने में मदद करने से कहीं अधिक उत्पादन पर प्रभाव डालती है। एक सुव्यवस्थित शीतलन प्रक्रिया आयामी सटीकता, सतह की गुणवत्ता, चक्र समय और समग्र उत्पादन दक्षता को प्रभावित कर सकती है।
इंजेक्शन मोल्डिंग चक्र में शीतलन की महत्वपूर्ण भूमिका होती है , इसलिए तापमान नियंत्रण में कमी या असमान ऊष्मा निष्कासन से विकृति, धंसाव के निशान, आंतरिक तनाव और पुर्जों की गुणवत्ता में असंगति उत्पन्न हो सकती है। साथ ही, अपर्याप्त शीतलन चक्र को लंबा खींच सकता है और ऊर्जा एवं परिचालन लागत को बढ़ा सकता है।
यह लेख इंजेक्शन मोल्डिंग प्रक्रिया में शीतलन के महत्व को समझाता है, जिसमें बुनियादी शीतलन सिद्धांतों से लेकर शीतलन विधियों, चैनल डिजाइन, सिस्टम घटकों, अनुकूलन और रखरखाव तक की जानकारी शामिल है। इसमें सामान्य शीतलन समस्याओं और मोल्डिंग प्रदर्शन को बेहतर बनाने के व्यावहारिक तरीकों का भी विश्लेषण किया गया है।

शीतलन वह चरण है जिसमें पिघला हुआ प्लास्टिक सांचे के अंदर ऊष्मा खो देता है और इतना स्थिर हो जाता है कि उसे सांचे से बाहर निकाला जा सके। इंजेक्शन और पैकिंग के बाद, प्लास्टिक से ऊष्मा को सांचे के माध्यम से स्थानांतरित किया जाना चाहिए और एक नियंत्रित शीतलन माध्यम, आमतौर पर पानी, द्वारा हटाया जाना चाहिए।
इंजेक्शन मोल्डिंग कूलिंग के मुख्य उद्देश्य निम्नलिखित हैं:
मोल्ड कूलिंग सिस्टम में आमतौर पर कूलिंग चैनल, पंप, वाल्व, होज़, तापमान नियंत्रक और ऊष्मा निष्कासन इकाई शामिल होते हैं। ये सभी घटक मिलकर ऊष्मा स्थानांतरण को नियंत्रित करने और मोल्डिंग प्रक्रिया को हर चक्र में स्थिर बनाए रखने में मदद करते हैं।
शीतलन से पुर्जों की गुणवत्ता, उत्पादन गति, सामग्री का प्रदर्शन, उपकरण की विश्वसनीयता और समग्र विनिर्माण लागत प्रभावित होती है।
भाग की गुणवत्ता
असमान शीतलन के कारण विभिन्न क्षेत्रों में संकुचन की दर अलग-अलग हो सकती है, जिसके परिणामस्वरूप:
विकृति और आयामी परिवर्तन
धंसने के निशान और आंतरिक तनाव
सतह की दिखावट में असमानता
समय चक्र
इंजेक्शन मोल्डिंग चक्र में शीतलन की महत्वपूर्ण भूमिका होती है। यदि कोई पुर्जा इजेक्शन के लिए बहुत अधिक गर्म रह जाता है, तो चक्र को बढ़ाना पड़ता है। कुशल शीतलन चक्र के समय को कम कर सकता है और उत्पादन बढ़ा सकता है।
सामग्री प्रदर्शन
शीतलन की स्थितियाँ इस बात को प्रभावित करती हैं कि पॉलिमर अपने अंतिम गुणों को कैसे विकसित करते हैं। अत्यधिक या असमान शीतलन से आंतरिक तनाव बढ़ सकता है और इसकी मजबूती या स्थिरता प्रभावित हो सकती है।
सतही गुणवत्ता
एकसमान शीतलन से मोल्ड के तापमान में स्थिरता बनाए रखने में मदद मिलती है, जिससे सतह की खामियों, चमक में अंतर और ढाले गए हिस्से में दिखाई देने वाली अपूर्णताओं में कमी आती है।
मशीन और मोल्ड का जीवनकाल
स्थिर तापमान मोल्ड, बैरल, हाइड्रोलिक सिस्टम और संबंधित घटकों पर अत्यधिक गर्मी के प्रभाव को रोकने में मदद करता है। इससे टूट-फूट और रखरखाव की आवश्यकता कम हो जाती है।
उत्पादन लागत
लंबे चक्र, अस्वीकृत पुर्जे, पुनः कार्य और अत्यधिक ऊर्जा खपत, ये सभी उत्पादन लागत को बढ़ाते हैं। बेहतर शीतलन से दक्षता में सुधार हो सकता है, साथ ही अपशिष्ट और प्रति पुर्जे की लागत में कमी आ सकती है।
विभिन्न मोल्डिंग अनुप्रयोगों के लिए अलग-अलग शीतलन विधियों की आवश्यकता होती है। इनका चुनाव सामग्री, पुर्जे के डिजाइन, मोल्ड की संरचना और आवश्यक तापमान नियंत्रण पर निर्भर करता है।
पानी ठंढा करना
पानी सबसे आम शीतलन माध्यम है क्योंकि यह ऊष्मा को कुशलतापूर्वक स्थानांतरित करता है और मोल्ड चैनलों, बैरल या हाइड्रोलिक तेल कूलर के माध्यम से प्रसारित हो सकता है। यह अधिकांश सामान्य इंजेक्शन मोल्डिंग अनुप्रयोगों के लिए उपयुक्त है।
एयर कूलिंग
वायु शीतलन में ऊष्मा को दूर करने के लिए पंखे या संपीड़ित वायु का उपयोग किया जाता है। हालांकि यह जल शीतलन की तुलना में कम कुशल है, फिर भी यह निम्नलिखित कार्यों के लिए उपयोगी हो सकता है:
चिलर सिस्टम
चिलर स्थिर तापमान पर नियंत्रित शीतलन जल प्रदान करते हैं। ये उन स्थितियों में उपयोगी होते हैं जहां सटीक तापमान नियंत्रण महत्वपूर्ण होता है, जैसे कि परिशुद्ध या तापमान-संवेदनशील मोल्डिंग में।
बैरल और तेल शीतलन
बैरल कूलिंग स्थिर प्रसंस्करण तापमान बनाए रखने में मदद करती है, जबकि हाइड्रोलिक तेल कूलिंग तेल के तापमान में अत्यधिक परिवर्तन को रोकती है। ये दोनों निरंतर उत्पादन के दौरान मशीन के स्थिर प्रदर्शन को सुनिश्चित करते हैं।
कूलिंग चैनल का डिज़ाइन यह निर्धारित करता है कि मोल्ड से ऊष्मा कितनी समान रूप से निकलती है। सबसे अच्छा लेआउट पार्ट की ज्यामिति, लक्षित गर्म स्थानों और आवश्यक चक्र समय के अनुरूप होना चाहिए।
|
मुख्य विशेषता |
विशिष्ट उपयोग |
|
|
सरल रेखा |
सरल ड्रिल किए गए मार्ग |
सरल भाग आकृतियाँ |
|
कोन्फोर्मल |
चैनल भागों की आकृति का अनुसरण करते हैं |
जटिल या असमान ज्यामिति |
|
बाधकों |
ठंडे क्षेत्रों से शीतलक को पुनर्निर्देशित करें |
पतले या दुर्गम भाग |
|
bubblers |
कोर के अंदर शीतलक का संचार करें |
गहरे या पतले कोर |
|
थर्मल पिन |
स्थानीय क्षेत्रों से ऊष्मा का स्थानांतरण करें |
पृथक हॉटस्पॉट |
चैनल लेआउट बनाते समय प्रवाह संतुलन, सुगमता और दबाव हानि का भी ध्यान रखना चाहिए। उचित दूरी और परिसंचरण से मोल्ड का तापमान अधिक एकसमान बना रहता है और विकृति या किसी विशेष स्थान पर अत्यधिक गर्मी के जोखिम को कम करने में मदद मिलती है।
|
घटक |
समारोह |
|
पंप |
शीतलन द्रव को प्रसारित करता है |
|
उष्मा का आदान प्रदान करने वाला |
अवांछित ऊष्मा का स्थानांतरण करता है |
|
चिलर |
नियंत्रित शीतलन प्रदान करता है |
|
वाल्व |
द्रव प्रवाह को नियंत्रित करता है |
|
नियामक |
दबाव और प्रवाह को समायोजित करता है |
|
सेंसर |
तापमान और स्थितियों की निगरानी करता है |
|
नियंत्रक |
लक्ष्य सेटिंग्स को बनाए रखता है |
|
विविध |
परिपथों में तरल पदार्थ वितरित करता है |
|
नली |
कूलिंग सर्किट को जोड़ता है |
|
शीतलन चैनल |
यह सांचे के माध्यम से तरल पदार्थ को प्रवाहित करता है। |
इंजेक्शन मोल्ड कूलिंग सिस्टम का प्रत्येक घटक कूलिंग माध्यम को प्रवाहित करने, विनियमित करने और नियंत्रित करने में एक विशिष्ट भूमिका निभाता है। माध्यम सर्किट में घूमता है, मोल्ड से ऊष्मा को हटाता है और अगले चक्र की शुरुआत से पहले कंडीशनिंग के लिए वापस लौटता है। स्थिर प्रवाह दर और तापमान लगातार ऊष्मा अपव्यय सुनिश्चित करने में मदद करते हैं, जबकि निगरानी और नियंत्रण घटक ऑपरेटरों को आवश्यक प्रक्रिया स्थितियों को बनाए रखने में सक्षम बनाते हैं। सुलभ कनेक्शन बिंदु और चैनल डिज़ाइन निरीक्षण और सफाई को भी सरल बनाते हैं।
प्रभावी शीतलन से ऊष्मा समान रूप से दूर होनी चाहिए, साथ ही चक्र समय और ऊर्जा उपयोग को भी नियंत्रण में रखना चाहिए।
कूलिंग सर्किट पुर्जे की ज्यामिति और ऊष्मा भार के अनुरूप होने चाहिए। तापमान के अंतर को कम करने के लिए मोटे हिस्सों या गर्म स्थानों के आसपास अतिरिक्त कूलिंग की आवश्यकता हो सकती है।
पर्याप्त शीतलक प्रवाह से ऊष्मा स्थानांतरण बेहतर होता है, जबकि अत्यधिक प्रवाह से दबाव और पंप की ऊर्जा बढ़ सकती है। मोल्ड उत्पादन से पहले हॉट स्पॉट की पहचान करने और चैनल लेआउट को अनुकूलित करने में सिमुलेशन भी सहायक हो सकता है।
अंत में, राल के प्रकार और दीवार की मोटाई पर भी विचार किया जाना चाहिए क्योंकि ये दोनों ऊष्मा स्थानांतरण और शीतलन समय को प्रभावित करते हैं।
नियमित रखरखाव से शीतलन क्षमता स्थिर बनी रहती है और अप्रत्याशित रुकावटों को रोकने में मदद मिलती है। प्रवाह, तापमान या दबाव में मामूली बदलाव भी संभावित समस्याओं का संकेत दे सकते हैं।
प्रमुख रखरखाव कार्यों में शामिल हैं:
कूलिंग सर्किट को साफ रखना और उसकी ठीक से निगरानी करना लगातार हीट ट्रांसफर, स्थिर साइकिल टाइम और विश्वसनीय मोल्डिंग परफॉर्मेंस बनाए रखने में मदद करता है।

शीतलन संबंधी समस्याएं अक्सर पुर्जों की गुणवत्ता, चक्र समय या सिस्टम के प्रदर्शन में बदलाव के रूप में सामने आती हैं। लक्षणों की पहचान करने से कारण का पता लगाने और उचित सुधारात्मक कार्रवाई निर्धारित करने में मदद मिल सकती है।
|
मुसीबत |
संभावित कारण |
उपाय |
|
लंबा चक्र |
कम प्रवाह या अवरुद्ध चैनल |
सर्किट को साफ और संतुलित करें |
|
मुड़ने |
असमान शीतलता |
चैनल लेआउट में सुधार करें |
|
सिंक के निशान |
गर्म स्थान |
स्थानीय शीतलन जोड़ें |
|
पानी का रिसाव |
घिसी हुई सील या होज़ |
क्षतिग्रस्त पुर्जों को बदलो |
|
स्केल बिल्डअप |
पानी की खराब गुणवत्ता |
पानी को साफ और उपचारित करें |
|
उच्च ऊर्जा उपयोग |
अत्यधिक प्रवाह या दबाव |
प्रवाह सेटिंग्स को अनुकूलित करें |
इंजेक्शन मोल्डिंग में शीतलन एक महत्वपूर्ण भूमिका निभाता है, जो पुर्जे की गुणवत्ता, चक्र समय, सामग्री का प्रदर्शन, ऊर्जा उपयोग और उत्पादन लागत को प्रभावित करता है। प्रभावी परिणाम संतुलित शीतलन चैनलों, स्थिर प्रवाह और तापमान, उचित सिस्टम रखरखाव और सामग्री तथा पुर्जे के डिज़ाइन के अनुरूप शीतलन स्थितियों पर निर्भर करते हैं।
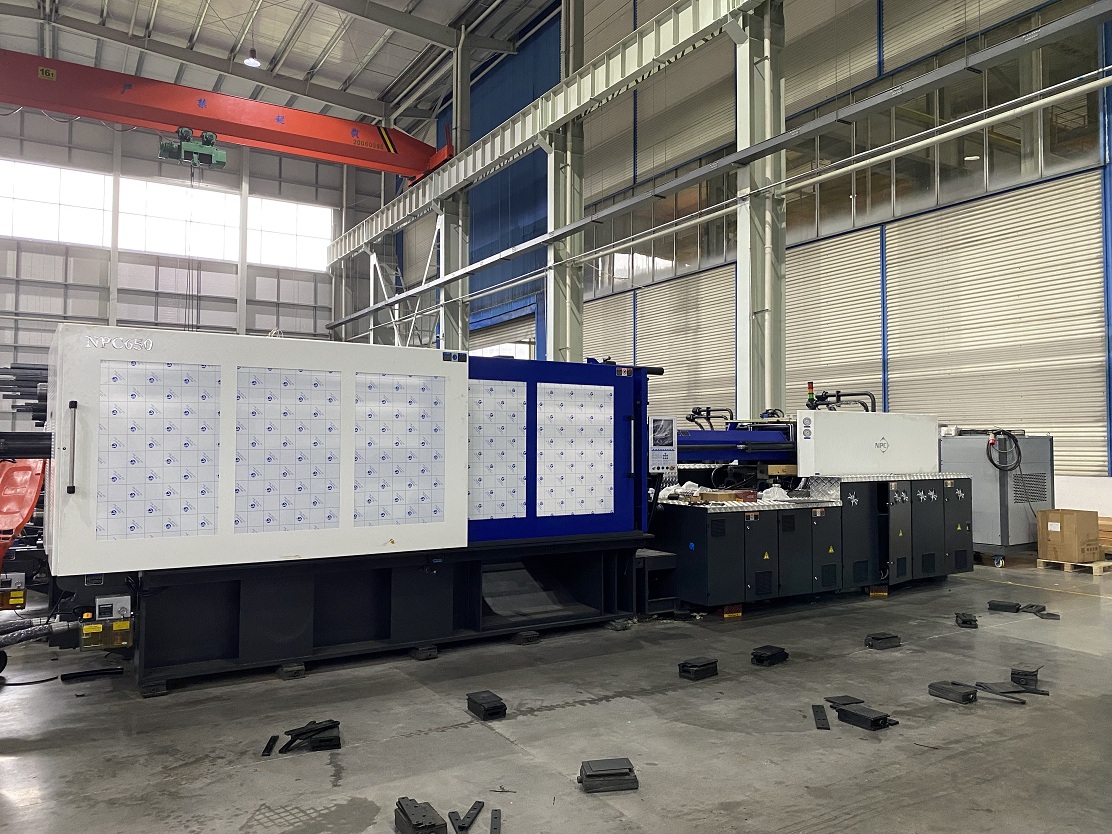
सही इंजेक्शन मोल्डिंग मशीन विशिष्ट अनुप्रयोगों के लिए विश्वसनीय तापमान नियंत्रण और प्रदर्शन प्रदान करके अधिक स्थिर उत्पादन में सहायक हो सकती है। 2009 से, एनपीसी मशीन सटीक प्लास्टिक इंजेक्शन मोल्डिंग मशीनें, हाई-स्पीड सीरीज़, फ्रूट बास्केट और बास्केट उत्पादन समाधान और संपूर्ण सहायता प्रदान कर रही है। अपनी मशीन और उत्पादन संबंधी आवश्यकताओं पर चर्चा करने के लिए एनपीसी मशीन से संपर्क करें ।
साइट का उपयोग जारी रखने पर आप हमारी गोपनीयता नीति और नियम एवं शर्तों से सहमत होते हैं ।