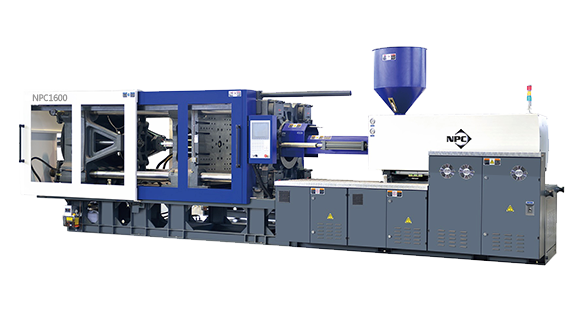
इंजेक्शन मोल्डिंग मशीन को चालू करना और मोल्ड लगाना देखने में तो सामान्य कार्य लगते हैं, लेकिन सुरक्षित और विश्वसनीय उत्पादन के लिए ये दोनों ही बेहद ज़रूरी हैं। सही स्टार्टअप प्रक्रिया से यह सुनिश्चित होता है कि मोल्डिंग शुरू होने से पहले हाइड्रोलिक, हीटिंग, इलेक्ट्रिकल और कंट्रोल सिस्टम तैयार हों, वहीं मोल्ड को सही तरीके से लगाने से अलाइनमेंट, स्थिरता और उत्पाद की गुणवत्ता में निरंतरता बनी रहती है।
इन चरणों को छोड़ देने या जल्दबाजी करने से उपकरण को नुकसान, मोल्डिंग में खराबी, अप्रत्याशित रुकावट या यहां तक कि ऑपरेटर की सुरक्षा को भी खतरा हो सकता है। इसलिए निर्माताओं के लिए, मानकीकृत संचालन प्रक्रियाएं विश्वसनीय इंजेक्शन मोल्डिंग उपकरण चुनने जितनी ही महत्वपूर्ण हैं ।
यह गाइड प्री-स्टार्टअप सुरक्षा जांच और मशीन स्टार्ट-अप से लेकर मोल्ड इंस्टॉलेशन, ट्रायल ऑपरेशन और सामान्य समस्याओं के निवारण तक की पूरी प्रक्रिया को विस्तार से समझाती है, जिससे ऑपरेटरों को एक सुरक्षित और अधिक सुसंगत कार्यप्रवाह बनाने में मदद मिलती है।

इंजेक्शन मोल्डिंग मशीनरी शुरू करने से पहले , ऑपरेटरों को यह सुनिश्चित करना चाहिए कि कर्मचारी और उपकरण दोनों तैयार हैं। उचित व्यक्तिगत सुरक्षा उपकरण, जिनमें कार्य वस्त्र, सुरक्षा जूते, दस्ताने और अन्य आवश्यक सुरक्षा शामिल हैं, पहने जाने चाहिए। सुनिश्चित करें कि आवश्यक उपकरण उपलब्ध हैं और ऑपरेटर मशीन की स्थिति और संचालन प्रक्रिया को समझता है।
इसके बाद, मशीन और उसके आसपास के क्षेत्र का निरीक्षण करें। बिजली आपूर्ति और नियंत्रण कैबिनेट में पानी या तेल के निशान की जांच करें, और सुनिश्चित करें कि आपातकालीन स्टॉप, सुरक्षा द्वार, बटन, वायरिंग, हैंडल और हैंडव्हील ठीक से काम कर रहे हैं। लंबे समय तक निष्क्रिय पड़ी मशीनों में किसी भी प्रकार की असामान्य क्षति की जांच करें और उपकरण को साफ करें। मोल्ड, माउंटिंग बोल्ट, लिमिट स्विच और संबंधित घटकों का भी निरीक्षण करें।
अंत में, संचालन से पहले शीतलन प्रणाली की जांच कर लें:
इन जांचों को पूरा करने से स्टार्टअप से पहले संभावित सुरक्षा, विद्युत, यांत्रिक और शीतलन संबंधी समस्याओं की पहचान करने में मदद मिलती है और आगे के परिचालन चरणों के लिए एक विश्वसनीय आधार प्रदान होता है।
प्री-स्टार्टअप जांच पूरी होने के बाद, मशीन के संचालन क्रम का चरण दर चरण पालन करें। नियंत्रण मॉडल के अनुसार भिन्न हो सकते हैं, इसलिए ऑपरेटरों को हमेशा निर्माता के निर्देशों का पालन करना चाहिए।
चरण 1: मुख्य बिजली चालू करें
मुख्य बिजली आपूर्ति चालू करें और पुष्टि करें कि नियंत्रण पैनल बिना किसी चेतावनी अलार्म के सामान्य रूप से शुरू हो जाता है।
चरण 2: हाइड्रोलिक पंप चालू करें
पंप चालू करने वाला बटन दबाएँ। नई या लंबे समय से निष्क्रिय पड़ी मशीन के लिए, पंप को थोड़ी देर बिना लोड के चलने दें और जाँच लें कि यह सुचारू रूप से काम कर रहा है।
चरण 3: बैरल को गर्म करें
बैरल हीटर चालू करें और सामग्री और मोल्डिंग प्रक्रिया के अनुसार तापमान निर्धारित करें।
चरण 4: मशीन को गर्म होने दें
उत्पादन शुरू करने से पहले, बैरल के अपेक्षित तापमान तक पहुंचने और स्थिर होने तक प्रतीक्षा करें।
चरण 5: मैन्युअल मोड में चलाएँ
मशीन को मैन्युअल रूप से संचालित करें और क्लैम्पिंग, इंजेक्शन, स्क्रू मूवमेंट और अन्य कार्यों में असामान्य शोर या हलचल की जांच करें।
चरण 6: अर्ध-स्वचालित संचालन का परीक्षण करें
मशीन की गतिविधियों और प्रक्रिया मापदंडों की स्थिरता सुनिश्चित करने के लिए कई चक्र चलाएं।
चरण 7: स्वचालित उत्पादन शुरू करें
सभी कार्यों की पुष्टि हो जाने के बाद, स्वचालित मोड पर स्विच करें और उत्पादन शुरू करें।
सामान्य शटडाउन
उत्पादन रोकें और मशीन को सुरक्षित स्थान पर वापस ले जाएं।
बैरल को गर्म करना बंद करें।
हाइड्रोलिक पंप को रोकें।
मुख्य बिजली बंद कर दें।
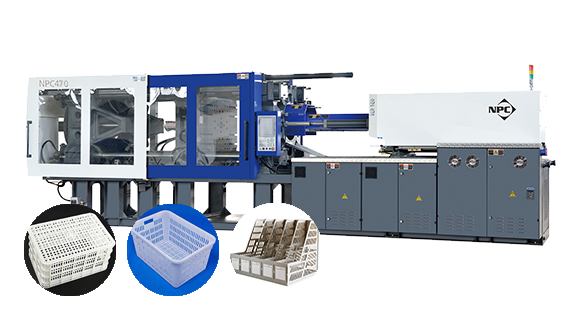
मशीन की सुरक्षा और स्थिर मोल्डिंग प्रदर्शन सुनिश्चित करने के लिए मोल्ड की सही स्थापना आवश्यक है। तैयारी से लेकर परीक्षण संचालन तक की पूरी प्रक्रिया सावधानीपूर्वक संपन्न की जानी चाहिए।
स्थापना से पहले, साँचे को साफ करें और तेल, धूल या अन्य बाहरी पदार्थ हटा दें। साँचे के घटकों, गाइड पिन और बुशिंग की क्षति की जाँच करें और आवश्यक गतिशील भागों को चिकनाई दें। फिर:
प्लेटों के बीच मोल्ड को रखने के लिए उपयुक्त लिफ्टिंग उपकरण का उपयोग करें। रखने की विधि मोल्ड के डिज़ाइन पर निर्भर करती है।
लोकेटिंग रिंग के साथ:
लोकेटिंग रिंग को प्लैटन के केंद्र के साथ संरेखित करें।
सही स्थिति सुनिश्चित करने के लिए सांचे को सावधानीपूर्वक बंद करें।
लोकेटिंग रिंग के बिना:
नोजल को आगे लाने से पहले प्लैटन की स्थिति को समायोजित करें।
नोजल और स्प्रू के संरेखण को सामने, पीछे, बाएं और दाएं से जांचें।
नोजल और स्प्रू को ठीक से केंद्र में लाने तक समायोजन करें।
मोल्ड को क्लैंप या स्क्रू से कसें। क्लैंपिंग बल को समान रूप से वितरित करने और मोल्ड को हिलने से रोकने के लिए उन्हें धीरे-धीरे तिरछे क्रम में कसें।
कूलिंग वॉटर लाइन, इजेक्शन सिस्टम, मोल्ड टेम्परेचर कंट्रोलर और अन्य आवश्यक उपकरण कनेक्ट करें। संचालन से पहले प्रत्येक कनेक्शन की जांच करें।
मोल्ड को धीमी गति और कम दबाव पर बंद करें। किसी भी प्रकार की रुकावट की जांच करें, इजेक्शन मूवमेंट को सत्यापित करें, यदि आवश्यक हो तो मोल्ड की मोटाई समायोजित करें और पूर्ण उत्पादन से पहले एक ट्रायल शॉट लें।
नियमित उत्पादन शुरू करने से पहले, ऑपरेटरों को यह सुनिश्चित करने के लिए अंतिम जांच पूरी करनी चाहिए कि मोल्ड और मशीन तैयार हैं। महत्वपूर्ण बिंदुओं को शीघ्रता से सत्यापित करने के लिए निम्नलिखित चेकलिस्ट का उपयोग करें:
|
जांच की चौकी |
क्या पुष्टि करें |
|
सुरक्षा |
स्थापना और समायोजन के दौरान मशीन मैनुअल मोड में रहती है। |
|
संरेखण |
नोजल, मोल्ड और मशीन सेंटर सही ढंग से संरेखित हैं। |
|
बन्धन |
मोल्ड को प्लेटों पर सुरक्षित और समान रूप से फिक्स किया गया है। |
|
मोल्ड की मोटाई |
मोल्ड की मोटाई मशीन की निर्धारित सीमा के भीतर है। |
|
सहायक प्रणालियाँ |
शीतलन और निष्कासन प्रणालियाँ ठीक से जुड़ी हुई हैं और कार्यशील हैं। |
|
पूर्व परीक्षण |
कम गति और कम दबाव पर होने वाला संचालन बिना किसी असामान्य स्थिति के पूरा हो जाता है। |

मानक स्टार्टअप और मोल्ड इंस्टॉलेशन प्रक्रियाओं को पूरा करने के बाद भी, ऑपरेटरों को परीक्षण या प्रारंभिक उत्पादन के दौरान समस्याओं का सामना करना पड़ सकता है। संभावित कारण की पहचान करने से समस्या निवारण में लगने वाला समय कम हो सकता है और उपकरण को और अधिक नुकसान से बचाया जा सकता है।
|
मुसीबत |
संभावित कारण |
चेक |
|
हाइड्रोलिक पंप चालू नहीं हो रहा है |
बिजली आपूर्ति या सुरक्षा सर्किट में समस्या |
मुख्य बिजली, आपातकालीन स्टॉप और सुरक्षा दरवाजों की जांच करें |
|
बैरल गर्म नहीं हो रहा है |
हीटर या तापमान नियंत्रण में खराबी |
हीटर के संचालन और तापमान रीडिंग की जांच करें। |
|
नोजल का गलत संरेखण |
मोल्ड की गलत स्थिति |
मोल्ड के केंद्र और नोजल से स्प्रू के संरेखण की दोबारा जांच करें। |
|
असामान्य क्लैम्पिंग शोर |
अपर्याप्त स्नेहन या मोल्ड में रुकावट |
गतिशील पुर्जों, मार्गदर्शक घटकों और मोल्ड क्लीयरेंस की जांच करें |
|
मोल्डिंग के दौरान फ्लैश |
अपर्याप्त क्लैम्पिंग बल या मोल्ड की समस्या |
क्लैम्पिंग सेटिंग्स की जांच करें और मोल्ड का निरीक्षण करें। |
यदि नियमित जांच के माध्यम से किसी समस्या की पहचान या उसका समाधान नहीं किया जा सकता है, तो मशीन को रोक दें और उत्पादन फिर से शुरू करने से पहले योग्य रखरखाव कर्मियों से उसकी जांच करवाएं।
सही स्टार्टअप क्रम, मोल्ड की उचित स्थापना और संपूर्ण परीक्षण प्रक्रियाओं में महारत हासिल करना सुरक्षित, स्थिर और कुशल इंजेक्शन मोल्डिंग उत्पादन की नींव है। ये मानकीकृत प्रक्रियाएं न केवल उपकरण क्षति और उत्पादन दोषों को रोकती हैं, बल्कि मशीन की सेवा अवधि को भी बढ़ाती हैं और ऑपरेटर की सुरक्षा सुनिश्चित करती हैं—जिससे किसी भी विनिर्माण कार्य को ठोस लाभ मिलते हैं।
प्लास्टिक इंजेक्शन मोल्डिंग उद्योग में एक विश्वसनीय भागीदार के रूप में, एनपीसी मशीन 2009 से उत्कृष्टता के लिए प्रतिबद्ध है। 130,000 वर्ग मीटर से अधिक के विनिर्माण संयंत्र और 30% वार्षिक बिक्री वृद्धि के साथ, हम उच्च गति श्रृंखला, फ्रूट बास्केट श्रृंखला, बास्केट उत्पादन डिज़ाइन श्रृंखला और ग्राहकों की विशिष्ट आवश्यकताओं के अनुरूप विशेष रूप से डिज़ाइन की गई इंजेक्शन मोल्डिंग मशीनों सहित समाधानों की एक व्यापक श्रृंखला प्रदान करते हैं। हमारी मशीनें और टर्नकी समाधान यूरोप, मध्य पूर्व, अफ्रीका, दक्षिण पूर्व एशिया और लैटिन अमेरिका को निर्यात किए गए हैं। उपकरण आपूर्ति के अलावा, एनपीसी विशेषज्ञ उपकरण चयन मार्गदर्शन, व्यापक संचालन प्रशिक्षण और विश्वसनीय बिक्री पश्चात सहायता प्रदान करता है ताकि आपका उत्पादन पहले दिन से ही सुचारू रूप से चलता रहे।
उच्च-प्रदर्शन वाले उपकरणों और पेशेवर सेवाओं के साथ हम आपके इंजेक्शन मोल्डिंग कार्यों में किस प्रकार सहायता कर सकते हैं, यह जानने के लिए आज ही एनपीसी मशीन से संपर्क करें ।
साइट का उपयोग जारी रखने पर आप हमारी गोपनीयता नीति और नियम एवं शर्तों से सहमत होते हैं ।